以下是:福建省福州市无缝钢管-精轧螺纹钢一站式采购商家的产品参数
| 产品参数 |
|---|
| 产品价格 | 430 |
|---|
| 发货期限 | 电议 |
|---|
| 供货总量 | 电议 |
|---|
| 运费说明 | 电议 |
|---|
| 范围 | 无缝钢管-精轧螺纹钢商家供应范围覆盖福建省 福州市、厦门市、泉州市、漳州市、龙岩市、宁德市、南平市、莆田市、三明市 台江区、仓山区、马尾区、晋安区、闽侯县、连江县、罗源县、闽清县、永泰县、平潭县、福清市、长乐区等区域。 |
|---|
以下是:福建省福州市无缝钢管-精轧螺纹钢一站式采购商家的图文视频
【万弗莱】为客户提供多样化产品,包括台江精轧螺纹钢、福清钢塑复合管、罗源镀锌方管、连江螺旋、闽侯不锈钢管、南平镀锌管、龙岩黑方管、三明镀锌钢管等,适配多元场景需求。在福建省福州市本地采买无缝钢管-精轧螺纹钢一站式采购商家到万弗莱钢(福州市分公司),无论您是个人用户还是企业采购,我们都将竭诚为您服务。品质保证,价格优惠,厂家直销,欢迎有需要的客户来电。联系人:付涛-【052788266222】。 福建省,福州市 唐开元十三年(725年),升福州为都督府,府治设在州城内(今鼓屏路),福州之名始用至今,因为境内一座福山而得名,建城于汉高帝五年(前202年)。宋代是福州历史上的黄金时代;从明代起,福州一直是福建的省会;民国三十五年(1946年),福州设市。福州是历史文化名城,福州马尾区是中国近代海军的摇篮、中国船政文化的发祥地,是近代中国早开放的五个通商口岸之一。曾获中国旅游城市、卫生城市、滨江滨海生态园林城市、环境保护模范城市、全国双拥模范城市、全国文明城市等称号;也是福州都市圈核心城市,国务院批复确定的海峡西岸经济区中心城市之一、滨江滨海生态园林城市。是中国人民解放军东部战区陆军驻地以及中国东南沿海重要都市、首批对外开放的沿海开放城市、海洋经济发展示范区、海上丝绸之路门户以及中国(福建)自由贸易试验区组成部分。
想要知道无缝钢管-精轧螺纹钢一站式采购商家产品如何?看视频就知道!看视频,选产品更明智!
以下是:福建福州无缝钢管-精轧螺纹钢一站式采购商家的图文介绍


石油裂化用无缝钢管(GB9948-2006)是适用于石油精炼厂的炉管、热交换器和管道无缝钢管。
7、地质钻探用钢管(YB235-70)是供地质部门进行岩心钻探使用的钢管,按用途可分为钻杆、钻铤、岩心管、套管和沉淀管等。
8、金刚石岩芯钻探用无缝钢管(GB3423-82)是用于金刚石岩芯钻探的钻杆、岩心杆、套管的无缝钢管。
9、石油钻探管(YB528-65)是用于石油钻探两端内加厚或外加厚的无缝钢管。钢管分车丝和不车丝两种,车丝管用接头联结,不车丝管用对焊的方法与工具接头联结。
10、船舶用碳钢无缝钢管(GB5213-85)是制造船舶I级耐压管系Ⅱ级耐压管系、锅炉及过热器用的碳素钢无缝钢管。碳素钢无缝钢管管壁工作温度不超过450℃,合金钢无缝钢管管壁工作温度超过450℃。
11、汽车半轴套管用无缝钢管(GB3088-82)是制造汽车半轴套管及驱动桥桥壳轴管用的优质碳素结构钢和合金结构钢热轧无缝钢管。
12、柴油机用高压油管(GB3093-2002)是制造柴油机喷射系统高压管用的冷拔无缝钢管。
13、液压和气动缸筒用精密内径无缝钢管(GB8713-88)是制造液压和气动缸筒用的具有精密内径尺寸的冷拔或冷轧“苏州q345b无缝钢管价格”“杭州16mn无缝钢管厂家”。
14、冷拔或冷轧“苏州q345b无缝钢管价格”“杭州16mn无缝钢管厂家”(GB3639-2000)是用于机械结构、液压设备的尺寸精度高和表面光洁度好的冷拔或冷轧“苏州q345b无缝钢管价格”“杭州16mn无缝钢管厂家”。 选用“苏州q345b无缝钢管价格”“杭州16mn无缝钢管厂家”制造机械结构或液压设备等,可以大大节约机械加工工时,提高材料利用率,同时有利于提高产品质量。
15、结构用不锈钢无缝钢管(GB/T14975-2002)是广泛用于化工、石油、轻纺、医疗产品名称:高压化肥用无缝钢管
执行标准:GB6479-2000,ASTM DIN JIS
牌号和钢级:20# 16Mn,15CrMo,12CrMo、12Cr2Mo等
无缝钢管重量计算公式:[(外径-壁厚)*壁厚]*0.02466=kg/米(每米的重量)
1.美标ERW高频焊管ASTM A106、A53,规格:1/2″-24″,21.3-609.6mm
2.英标ERW高频焊管BS1387,规格:1/2″-12″,21.3-323.8mmGB3087低中压锅炉管主要用于制造各种低中压锅炉、过热蒸汽管等。GB3087低中压锅炉管:用于制造各种低中压锅炉、过热蒸汽管、沸水管、水冷壁管及机车锅炉用过热蒸汽管、大烟管、小烟管和拱砖管等。用优质碳素结构钢热轧或冷轧(拨)无缝钢管。主要用10、20号钢制造,除保证化学成分和机械性能外要做水压试验,卷边、扩口、压扁等试验。热轧以热轧状态交货、冷轧(拨)以热处理状态交货。


焊条型号 烘烤温度 保温时间
E8018-B2 300 ℃ 2h
E309Mo-16 150 ℃ 1.5h
2.3 焊接工艺参数
按方案Ⅰ焊前需进行预热,根据Tto-Bessyo等人提出的计算预热温度公式:
To=350√[C]-0.25(℃) 式中,To——预热温度,℃。
[C]=[C]x [C]p [C]p=0.005S[C]x
[C]x=C (Mn Cr)/9 Ni/18 7Mo/90 式中,
[C]x——成分碳当量;
[C]p——尺寸碳当量; S——试件厚度(本文中S=25mm);
[C]x=C (Mn Cr)/9 7/90Mo=0.361
[C]p=0.045 则To=138℃
因此预热温度选为150℃。采用氧-乙炔焰对试件进行加温,先用测温笔粗略判断试件表面的的温度(以笔迹颜色变化快慢进行估计), 用半导体点温计测定,测量点至少应选择三点,以保证试件整体均达到所要求的预热温度。
焊接时, 层采用手工钨极氩弧焊打底,为避免仰焊处焊缝背面产生凹陷,送丝时采用内填丝法,即焊丝通过对口间隙从管内送入。其余各层采用焊条电弧焊,共焊6层,每个焊层一条焊道。方案Ⅰ和方案Ⅱ的焊接工艺参数见表3、4。按方案Ⅰ焊
表3 方案Ⅰ的焊接工艺参数
焊道名称 焊接方法 焊接材料 焊材规格/mm 焊接电流/A 电弧电压/V 预热及层间温度 热处理规范
打底层 钨板氩弧焊 ER80S-B2L φ2.4 110 12
填充层 焊条电弧焊 E8018-B2 φ3.2 5 85~90 23~25150℃ 715。×75min
盖面层 焊条电弧焊 E8018-B2 φ3.2 5 85~90 23~25
表4 方案Ⅱ的焊接工艺参数
焊道名称 焊接方法 焊接材料 焊材规格/mm 焊接电流/A 电弧电压/V 预热及层间温度 热处理规范
打底层 钨板氩弧焊 ER80S-B2L φ2.4 110 12
填充层 焊条电弧焊 E309Mo-16 φ3.2 90~95 22~24 / /
盖面层 焊条电弧焊 E309Mo-16 φ3.2 90~95 22~24
接时,层间温度应不低于150℃,为防止中断焊接而引起试件的降温,施焊时应由二名焊工交替操作,焊后应立即采取保温缓冷措施。
2.4 焊后热处理
采用方案Ⅰ焊接的试件,焊后应进行局部高温回火处理。热处理的工艺为:升温速度为200℃/h,升到715℃保温1小时15分钟,降温速度100℃/h,降到300℃后空冷。具体采用JL-4型履带式电加热器(1146×310)包绕焊缝,用硅酸铝棉层保温,保温层厚度50mm,温度控制采用DJK-A型电加热器自动控温仪。
3 焊接工艺评定试验
试件焊后按JB4730-94《压力容器无损检测》标准进行的超声波探伤检验,焊缝Ⅰ级合格。按JB4708《钢制压力容器焊接工艺评定》标准进行焊接工艺评定试验。评定结果见表5。
表5 焊接工艺评定试验结果
试验方案 拉伸试验 弯曲试验 冲击韧性试验aky(J/cm2)
抗拉强度δb/Mpa 断裂部位 弯曲角度 面弯 背弯 焊缝 熔合线 热影响区(HAZ)
方案Ⅰ 550/530 母材 50。 合格 合格 84.8 162 135.6
方案Ⅱ 525/520 母材 50。 合格 合格 79.4 109.2 96.7
从拉伸试验结果可知,两种方案的拉伸试样全部断在母材,说明焊缝的抗拉强度高于母材;弯曲试验全部合格,说明焊缝的塑性较好。根据表5中的冲击韧性试验结果可知,方案Ⅰ的冲击韧性明显高于方案Ⅱ,证明方案Ⅰ的焊后热处理规范比较理想,高温回火不仅达到了改善接头组织和性能目的,而且使韧性与强度配合适当。从室温机械性能结果可知,所的两种焊接工艺方案均可用于现场施工。方案Ⅰ采用了与母材成分接近的焊条,焊缝性能同母材匹配,焊缝应具有较高的热强性,焊缝在高温下长期使用不易破坏。难点是焊后热处理规范较为严格,回火温度和保温时间及加热和冷却速度控制不当反而会引起焊缝性能下降。方案Ⅱ采用了奥氏体不锈钢焊条施焊,虽然可以省去焊后热处理,但由于焊缝与母材膨胀系数不同,长期高温工作时可发生碳的扩散迁移现象,容易导致焊缝在熔合区发生破坏。因此,从使用可靠性考虑,现场采用方案Ⅰ施焊更为稳妥。
4 结论
15CrMo钢厚壁高压管的焊接采用两种焊接方案均为可行。为了保证焊缝性能同母材匹配且具有较高的热强性,采用方案Ⅰ效果更佳,关键是要严格控制焊后热处理工艺。
方案Ⅱ虽可省去焊后热处理,但焊缝在高温下发生碳的迁移扩散而导致焊缝破坏的可能性不容忽视,因此,只有在焊后无法进行热处理时才慎重采用。
15CrMoG无缝钢管尺寸及允许偏差12Cr1MoVg合金管的一种材质。主要用途是用于制作锅炉中的钢结构件,使用温度达580℃,要求钢板有较高的耐高温持久强度,钢板以正火加回火状态交货。 12Cr1MoVg合金管是在优质碳素结构钢的基础上,适当加入一种或数种合金元素,用来提高钢的力学性能、韧性和淬透性。 用此类钢制造的产品,通常需经热处理(正火或调质);其制成的零、部件在使用前,通常需经过调质或表面化学处理(渗碳、氮化等)、表面淬火或高频淬火等处理。因此,根据化学成分(主要是含碳量)、热处理工艺和用途的不同,此类钢大 致又可分为渗碳、调质和氮化钢三种。
12Cr1MoVG合金管规格:8-1240×1-200mm


万弗莱钢(福州市分公司)位于闽清县鹤林路与继新路交叉口东北240米奥博兹产业园6幢,主要生产销售 福建福州就近镀锌管、福建福州就近黑方管、福州就近镀锌钢管等产品。我们始终坚持以客户为先,客户至上的服务宗旨,尽力为客户提供便利,竭诚为广大新老客户服务。我公司本着做商先做人的态度,全心全意为客户服务,努力做到质量好,效率高,价格优,服务棒。 公司以良好的企业文化氛围为主流,树立务实、严谨、诚信的敬业精神,实行科学规范化管理,细化量化操作环节,推行岗位责任制。公司本着“市场为海,质量作帆”的经营理念和“和谐、关爱、发展、共存”的企业人文精神,真诚为新老客户提供好的产品和售后服务。

不锈钢管规格及外观质量:
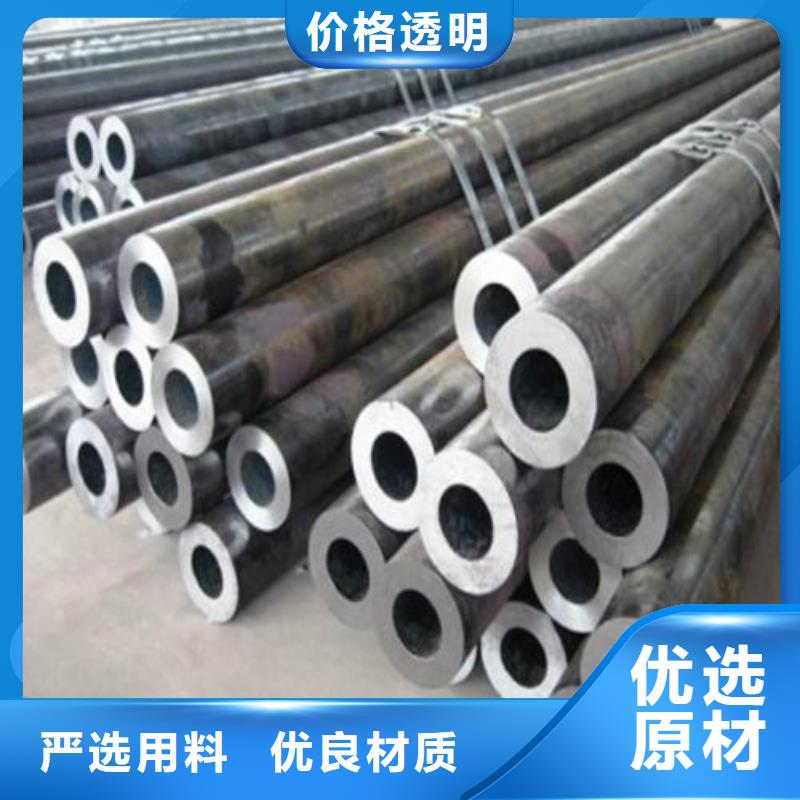
A、按GB14975-94《不锈钢无缝钢管》规定,钢管通常长度(不定尺)热轧钢管1.5~10m,热挤压钢管等于和大于1m。冷拔(轧)钢管壁厚0.5~1.0mm者,1.0~7m;壁厚大于1.0mm者,1.5~8m。
B、热轧(热挤压)钢管的直径54~480mm共45种;壁厚4.5~45mm共36种。冷拔(轧)钢管的直径6~200mm共65种;壁厚0.5~21mm共39种。
C、无缝管内外表面不得有裂缝、折叠、龟裂、裂纹、轧折、离层和结疤缺陷存在,这些缺陷应完全掉(供机械加工用管除外),后不得使壁厚和外径超过负偏差。凡不超过允许负偏差的其他轻表面缺陷可不。
D、直道允许深度。热轧、热挤压钢管、直径小于和等于140mm的不大于公称壁厚的5%, 深度不大于0.5mm;冷拔(轧)钢管不大于公称壁厚的4%, 深度不大于0.3mm。
E、无缝管两端应切成直角,并毛刺。不锈钢无缝管的制造工艺:
1.热轧(挤压无缝钢管):圆管坯→加热→穿孔→三辊斜轧、连轧或挤压→脱管→定径(或减径)→冷却→矫直→水压试验(或探伤)→标记→入库
轧制无缝管的原料是圆管坯,圆管胚要经过切割机的切割加工成长度约为1米的坯料,并经传送带送到熔炉内加热。钢坯被送入熔炉内加热,温度大约为1200摄氏度。燃料为氢气或乙炔。炉内温度控制是关键性的问题.圆管坯出炉后要经过压力穿孔机进行穿空。一般较常见的穿孔机是锥形辊穿孔机,这种穿孔机生产效率高,产品质量好,穿孔扩径量大,可穿多种钢种。穿孔后,圆管坯就先后被三辊斜轧、连轧或挤压。挤压后要脱管定径。定径机通过锥形钻头高速旋转入钢胚打孔,形成钢管。


冷轧无缝钢管要短于热轧无缝钢管,冷轧无缝钢管的壁厚一般比热轧无缝钢管要小,但是表面看起来比厚壁无缝钢管更加明亮,表面没有太多的粗糙,口径也没有太多的毛刺。
热轧无缝钢管的交货状态一般是热轧状态经过热处理后进行交货。热轧无缝钢管在经过质检后要经过工作人员的严格的手工挑选,在质检后要进行表面涂油,然后紧接着是多次的冷拔实验,热轧处理后要进行穿孔的实验,如果穿孔扩径过大就要进行矫直矫正。在矫直后再由传送装置传送到探伤机进行探伤实验, 贴上标签、进行规格编排后放置到到仓库当中。
圆管坯→加热→穿孔→三辊斜轧、连轧或挤压→脱管→定径(或减径)→冷却→矫直→水压试验(或探伤)→标记→入库 无缝钢管是用钢锭或实心管坯经穿孔制成毛管,然后经热轧、冷轧或冷拨制成。无缝钢管的规格用外径*壁厚毫米数表示。
热轧无缝管外径一般大于32mm,壁厚2.5-200mm,冷轧无缝钢管外径可以到6mm,壁厚可到0.25mm,薄壁管外径可到5mm壁厚小于0.25mm,冷轧比热轧尺寸精度高。
一般用无缝钢管是用10、20、30、35、45等优质碳结钢16Mn、5MnV等低合金结构钢或40Cr、30CrMnSi、45Mn2、40MnB等合结钢热轧或冷轧制成的。10、20等低碳钢制造的无缝管主要用于流体输送管道。45、40Cr等中碳钢制成的无缝管用来制造机械零件,如汽车、拖拉机的受力零件。一般用无缝钢管要保证强度和压扁试验。热轧钢管以热轧状态或热处理状态交货;冷轧以热处理状态交货。

您是想要在福建省福州市采购高质量的无缝钢管-精轧螺纹钢一站式采购商家产品吗?万弗莱钢(福州市分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的无缝钢管-精轧螺纹钢一站式采购商家产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:付涛-【052788266222】,地址:《福建省福州市闽清县鹤林路与继新路交叉口东北240米奥博兹产业园6幢》。