
联系我们

当前位置:
钢兴钢管(毕节市分公司) >
毕节当地行业新闻News
直缝管Q345E无缝钢管质量好
更新时间:2026-11-18 13:07:07 ip归属地:毕节,天气:阴,温度:4-8 浏览次数:39 公司名称: 钢兴钢管(毕节市分公司)
以下是:贵州省毕节市直缝管Q345E无缝钢管质量好的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 298 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 产地 | 沧州 |
| 类型 | 无缝钢管 |
| 品牌 | 钢兴 |
| 范围 | 直缝管Q345E无缝钢管供应范围覆盖贵州省、贵阳市、遵义市、安顺市、铜仁市、六盘水市、毕节市、黔西南市、黔南市、黔东南市 七星关区、大方县、黔西市、金沙县、织金县、纳雍县、赫章县等区域。 |
以下是:贵州省毕节市直缝管Q345E无缝钢管质量好的图文视频
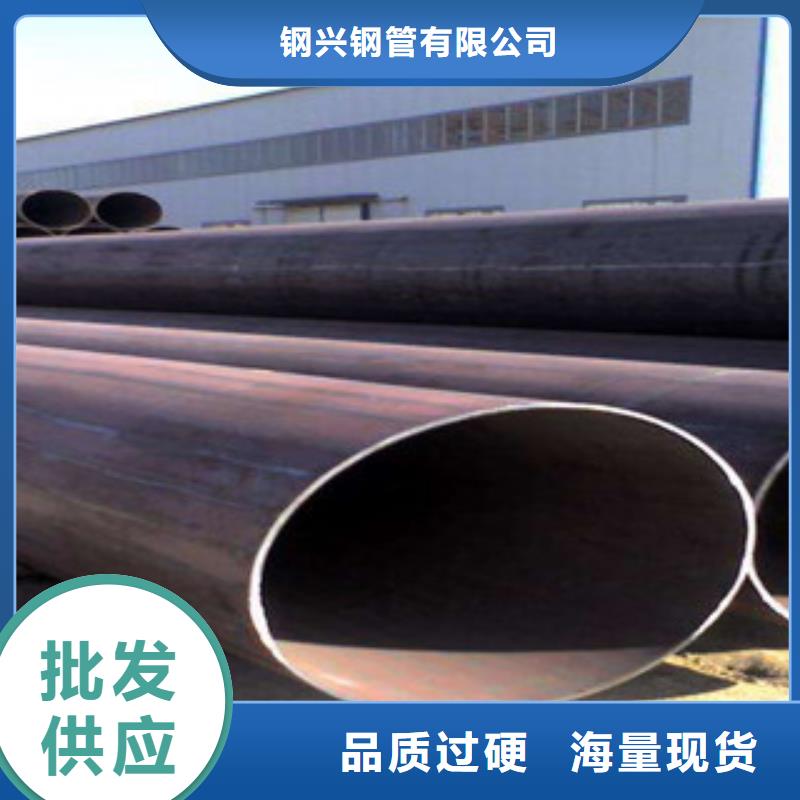




【钢兴】持续拓展产品矩阵,现有金沙不锈钢厚壁管、黔西冷轧钢板、纳雍冷拔合金管、黔西南焊管管道、安顺衬塑污水管、铜仁锅炉钢管等,满足不同场景需求。直缝管Q345E无缝钢管质量好,钢兴钢管(毕节市分公司)为您提供直缝管Q345E无缝钢管质量好产品案例,联系人:刘学成,电话:【052788266888】。 贵州省,毕节市 毕节市历史文化悠久。秦时,为蜀郡属地。汉。为益州所辖。晋,属益州、朱提郡。唐代,置牂牁、乌撒部。宋代,置罗氏鬼国辖乌撒部、毗那部。元代、明代,分属水西宣慰司等部,清置大定府(州)。民国时期,为贵州省第四行政督察专员公署,中华人民共和国成立后设毕节专员公署,1970年,更名为毕节地区行政公署。2011年,撤销毕节地区设立地级毕节市。
想知道直缝管Q345E无缝钢管质量好产品有多棒?看视频就够了,它比千言万语都更有说服力!
以下是:贵州毕节直缝管Q345E无缝钢管质量好的图文介绍
钢兴钢管(毕节市分公司)位于“【毕节就近精密钢管、贵州毕节本地热轧焊管、贵州毕节本地附近燃气流体管】之乡”的贵州毕节,公司拥有一支从事【贵州毕节本地薄壁无缝管、贵州毕节本地合金管材、毕节就近大口径衬塑管】产品研发、设计、制造的技术队伍,技术力量雄厚。
公司长期专注于【毕节本地附近精密圆管、毕节本地地埋流体管】设计制造,以“产品就是人品”、“真材实料“为行为准则,建立起完善的质量管理体系,以精密制造、精细管理、精心服务赢得了国内外市场信赖。 在用户心目中树立了高品质【毕节无缝方管、毕节本地防腐管线管】重服务的形象。
公司恪守“用心管理,精心制造,放心使用,热心服务”的质量方针,坚持以诚取信、以人为本,俱荣同生、合作共赢原则,与客户共同发展,共创辉煌!
焊缝间隙:将带钢送入焊管机组,经多道轧辊滚压,带钢逐渐卷起,形成有开口间隙的圆形管坯,调整挤压辊的压下量,使焊缝间隙控制在1~3mm,并使焊口两端齐平。如间隙过大,则造成邻近效应减少,涡流热量不足,焊缝晶间接合不良而产生未熔合或开裂。如间隙过小则造成邻近效应增大,焊接热量过大,造成焊缝烧损;或者焊缝经挤压、滚压后形成深坑,影响焊缝表面质量。
焊接温度:低碳钢材质,焊接温度控制在1250~1460℃,可满足管壁厚3~5mm焊透要求。焊接温度主要通过调节高频涡流热功率和焊接速度来控制。当输入热量不足时,被加热的焊缝边缘达不到焊接温度,金属组织仍然保持固态,形成未熔合或未焊透;当输入热量过大时,被加热的焊缝边缘超过焊接温度,产生过烧或熔滴,使焊缝形成熔洞。

焊接工艺:
从焊接工艺而言,螺旋焊管与直缝钢管的焊接方法一致,但直缝焊管不可避免地会有很多的丁字焊缝,因此存在焊接缺陷的机率也大大提高,而且丁字焊缝处的焊接残余应力较大,焊缝金属往往处于三向应力状态,增加了产生裂纹的可能性。
而且,根据埋弧焊的工艺规定,每条焊缝均应有引弧处和熄弧处,但每根直缝焊管在焊接环缝时,无法达到该条件,由此在熄弧处可能有较多的焊接缺陷。
强度特点:
管子在承受内压时,通常在管壁上产生两种主要应力,即径向应力δ和轴向应力δ。焊缝处合成应力δ,其中,α为螺旋焊管焊缝的螺旋角。
螺旋焊管焊缝的螺旋角一般为度,因此螺旋焊缝处合成应力是直缝焊管主应力的。在相同工作压力下,同一管径的螺旋焊管比直缝焊管壁厚可减小。
从焊接工艺而言,螺旋焊管与直缝钢管的焊接方法一致,但直缝焊管不可避免地会有很多的丁字焊缝,因此存在焊接缺陷的机率也大大提高,而且丁字焊缝处的焊接残余应力较大,焊缝金属往往处于三向应力状态,增加了产生裂纹的可能性。
而且,根据埋弧焊的工艺规定,每条焊缝均应有引弧处和熄弧处,但每根直缝焊管在焊接环缝时,无法达到该条件,由此在熄弧处可能有较多的焊接缺陷。
强度特点:
管子在承受内压时,通常在管壁上产生两种主要应力,即径向应力δ和轴向应力δ。焊缝处合成应力δ,其中,α为螺旋焊管焊缝的螺旋角。
螺旋焊管焊缝的螺旋角一般为度,因此螺旋焊缝处合成应力是直缝焊管主应力的。在相同工作压力下,同一管径的螺旋焊管比直缝焊管壁厚可减小。
螺旋焊管发生 时,由于焊缝所受正应力与合成应力比较小, 口一般不会起源于螺旋焊缝处,其性比直缝焊管高。
当螺旋焊缝附近存在与之相平行的缺陷时,由于螺旋焊缝受力较小,故其扩展的危险性不如直焊缝大。
由于径向应力是存在于钢管上的 应力,所以焊缝处于垂直应力这一方向时承受 载荷。即直缝承受的载荷 ,环向焊缝承受的载荷小,螺旋缝介于二者之间。
静压 强度
经有关对比试验,验证了螺旋焊管与直缝焊管的屈服压力与 压力实测值和理论值基本吻合,偏差接近。但无论是屈服压力还是 压力,螺旋焊管均低于直缝焊管。 试验还显示出螺旋焊管 口的环向变形率明显大于直缝焊管。由此证实,螺旋焊管的塑性变形能力优于直缝焊管, 口一般只局限于一个螺距内,这是螺旋焊缝对裂口的扩展起了有力的约束作用所致。
当螺旋焊缝附近存在与之相平行的缺陷时,由于螺旋焊缝受力较小,故其扩展的危险性不如直焊缝大。
由于径向应力是存在于钢管上的 应力,所以焊缝处于垂直应力这一方向时承受 载荷。即直缝承受的载荷 ,环向焊缝承受的载荷小,螺旋缝介于二者之间。
静压 强度
经有关对比试验,验证了螺旋焊管与直缝焊管的屈服压力与 压力实测值和理论值基本吻合,偏差接近。但无论是屈服压力还是 压力,螺旋焊管均低于直缝焊管。 试验还显示出螺旋焊管 口的环向变形率明显大于直缝焊管。由此证实,螺旋焊管的塑性变形能力优于直缝焊管, 口一般只局限于一个螺距内,这是螺旋焊缝对裂口的扩展起了有力的约束作用所致。

今年在贵州省毕节市本地购买直缝管Q345E无缝钢管质量好有了新选择,钢兴钢管(毕节市分公司)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的直缝管Q345E无缝钢管质量好产品。如需购买或咨询,请随时联系我们,联系人:刘学成-【052788266888】,地址:贵州省毕节市五龙街道幸福村金沙县幸福村科技示范园10幢。